


13560810757(微信同号)
13560874166(微信同号)
微信在线客服

13560810757(微信同号)
13560874166(微信同号)
微信在线客服

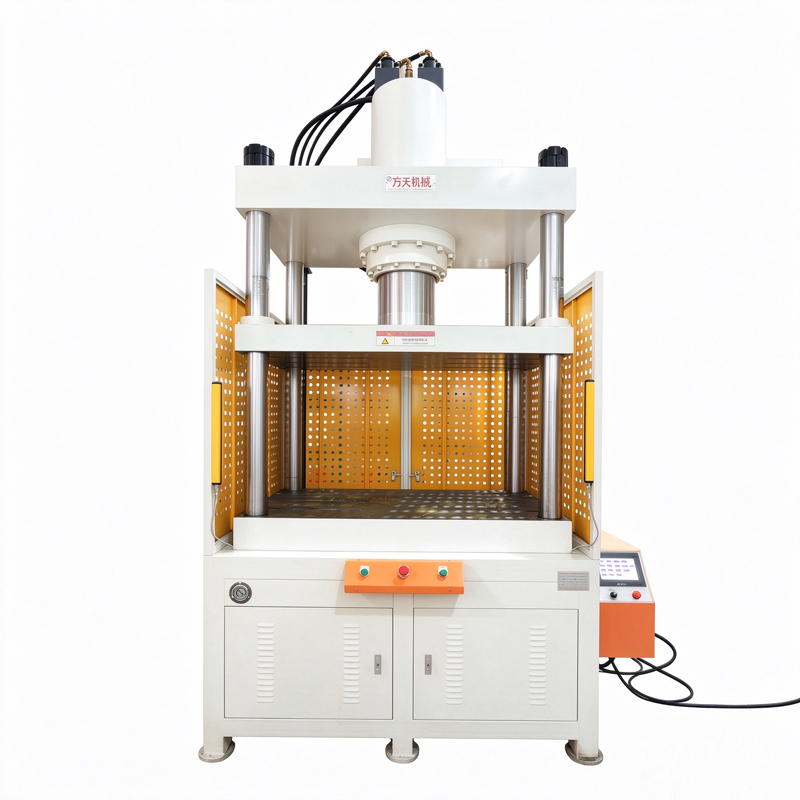
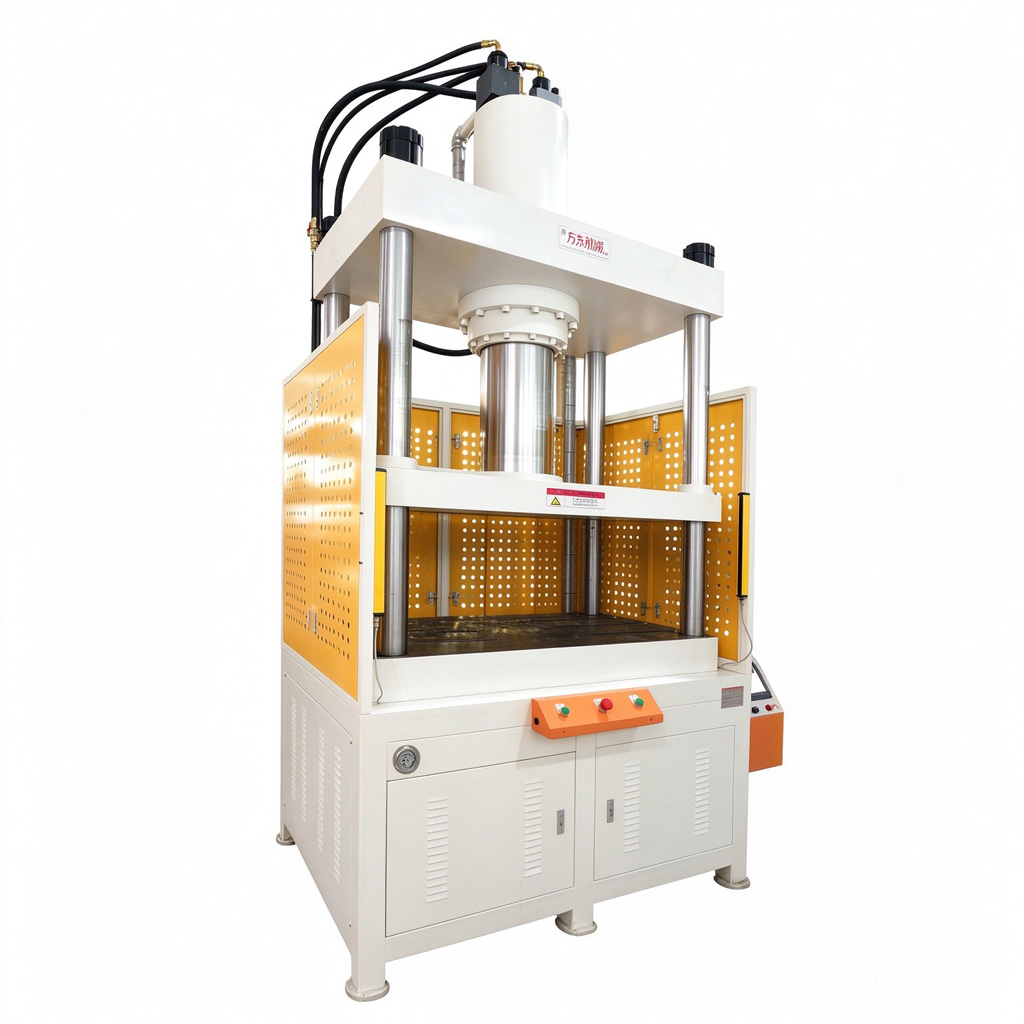
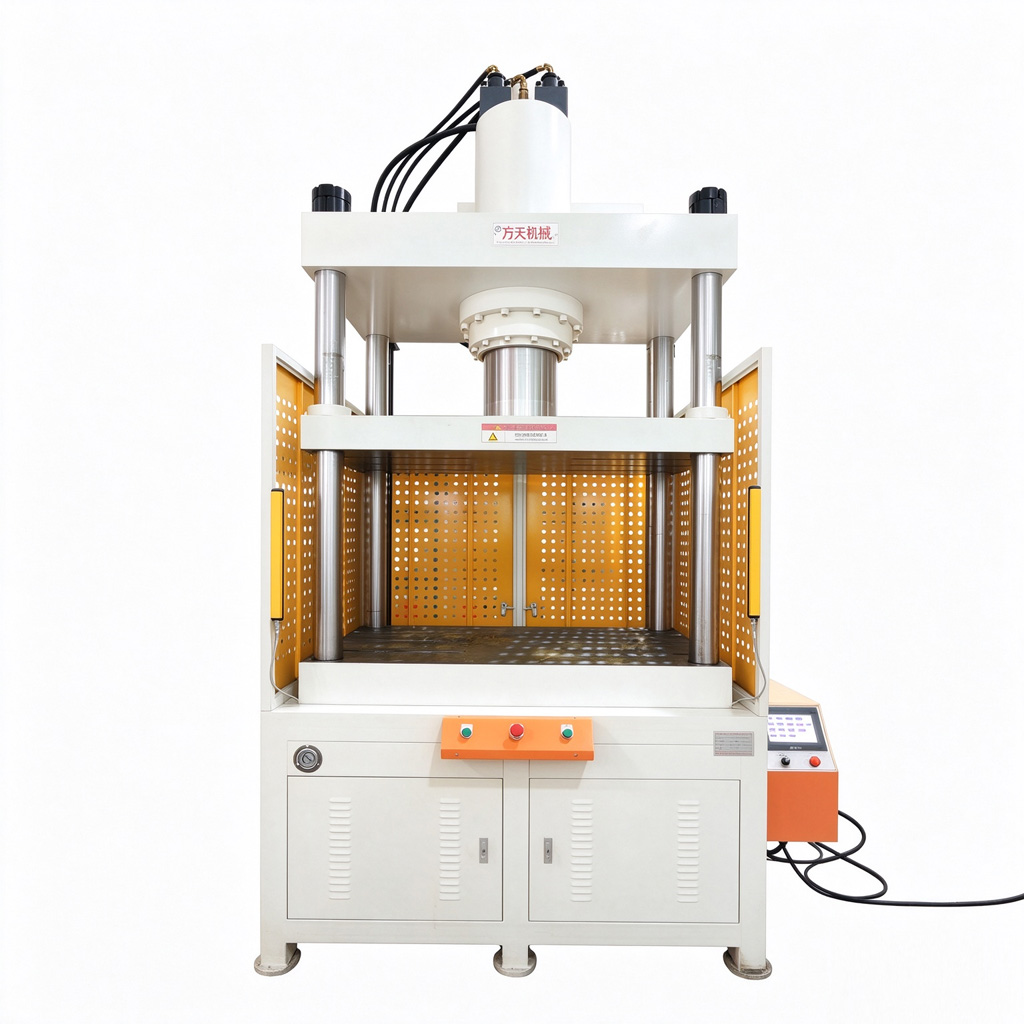
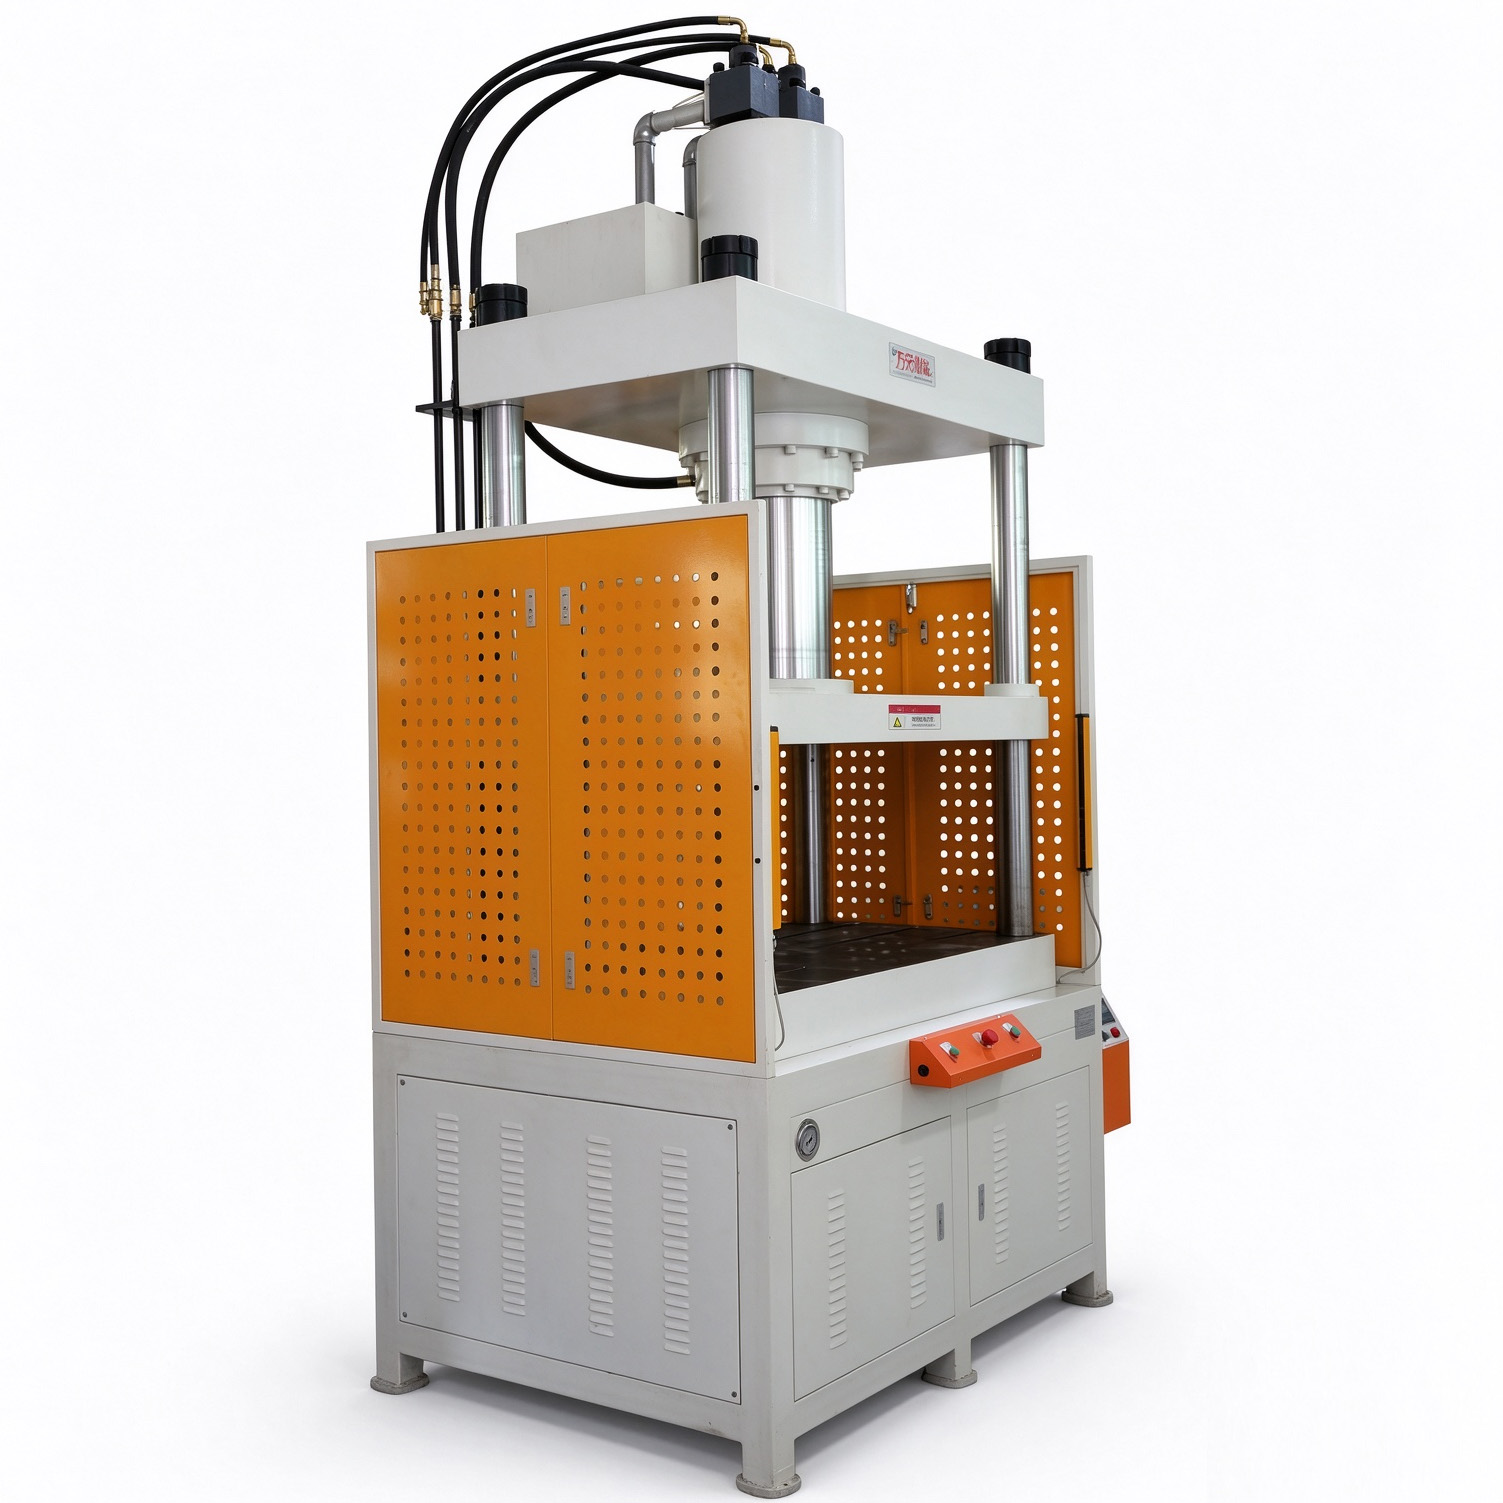
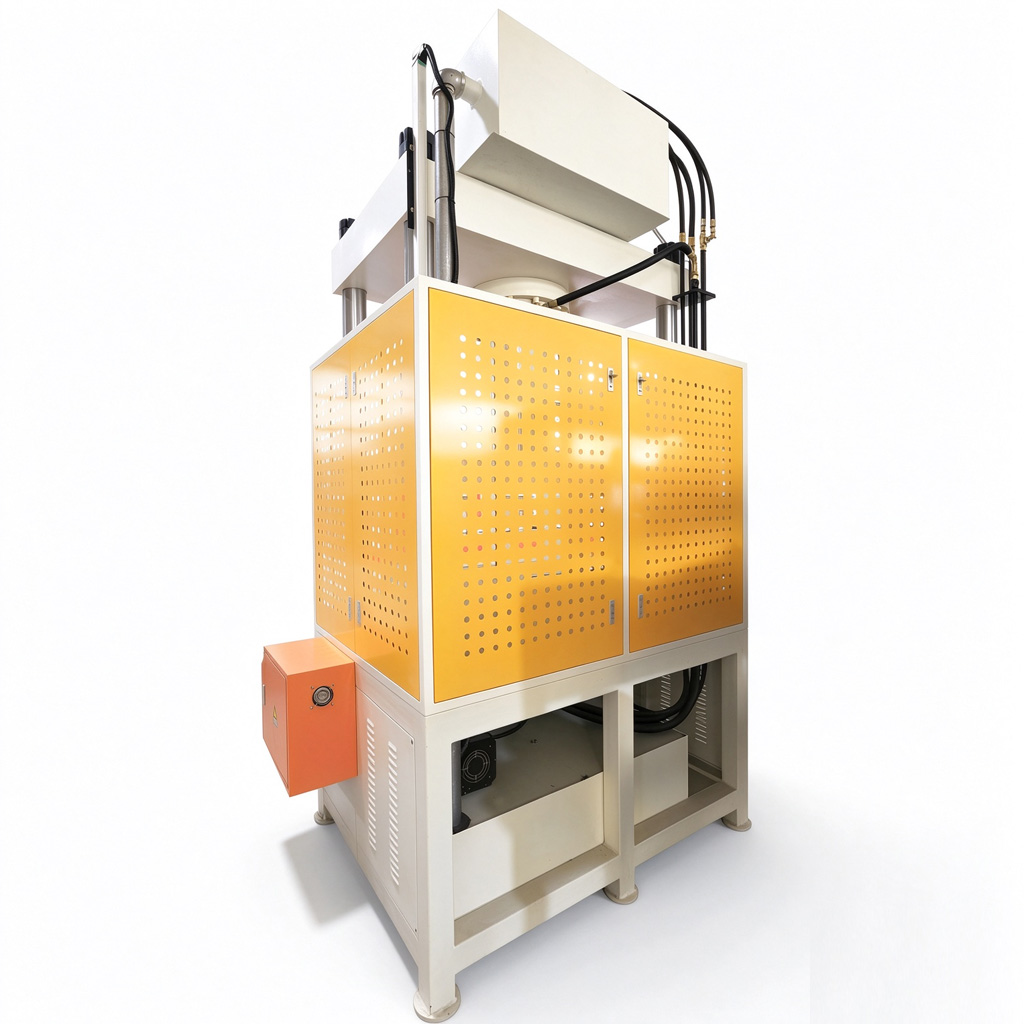
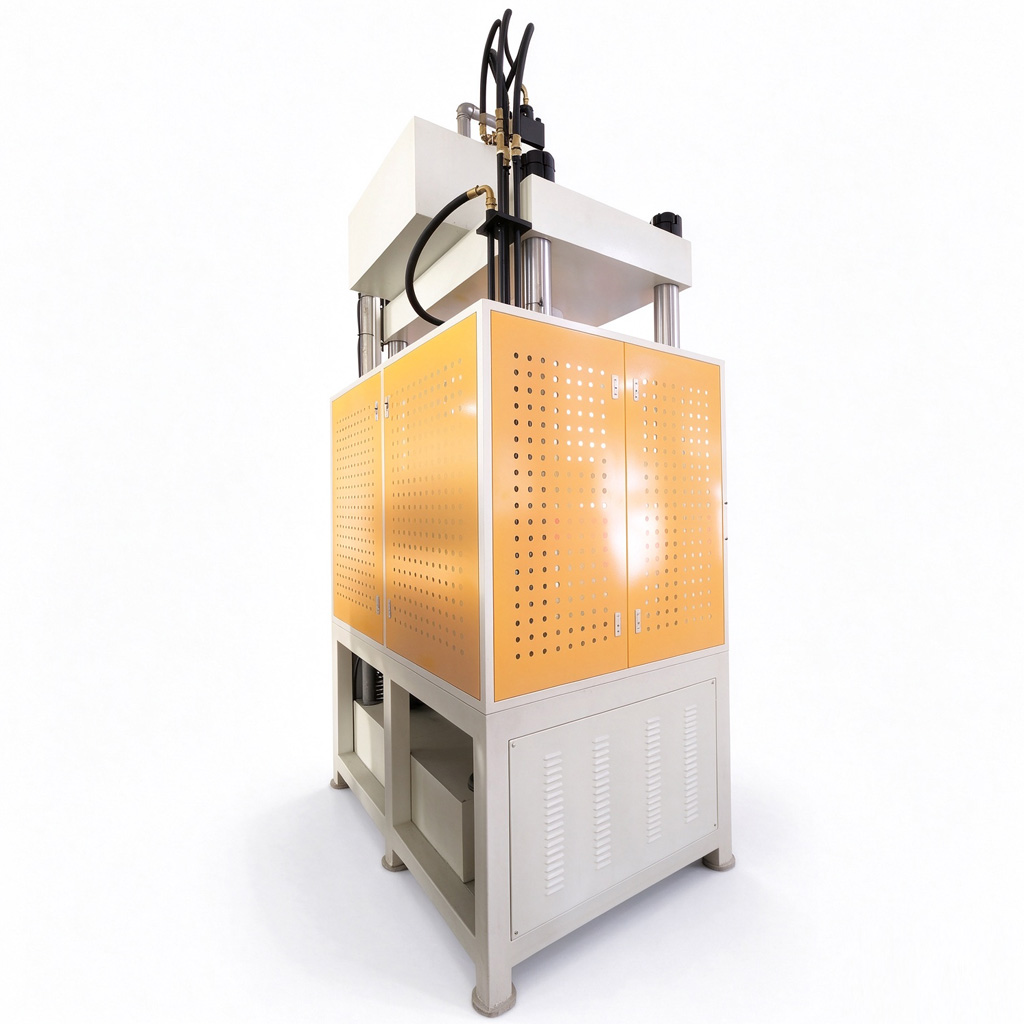
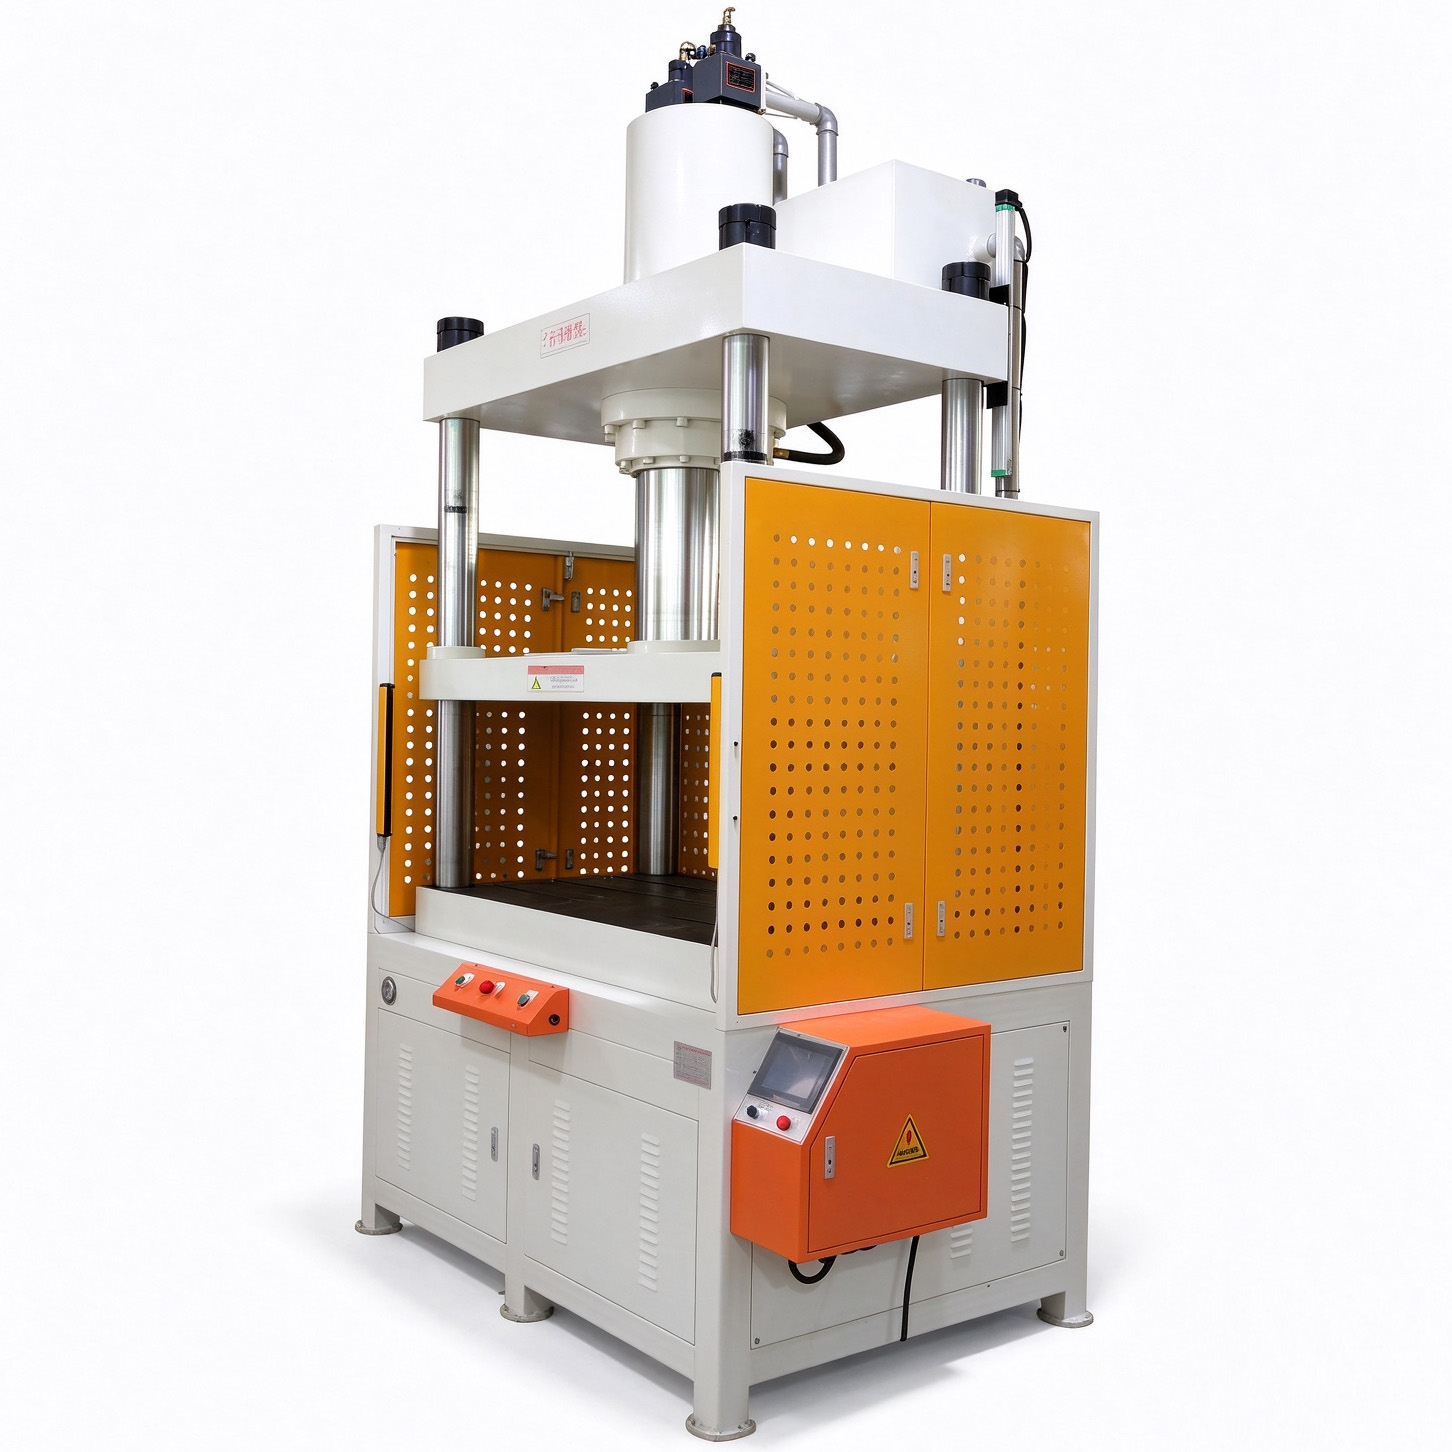
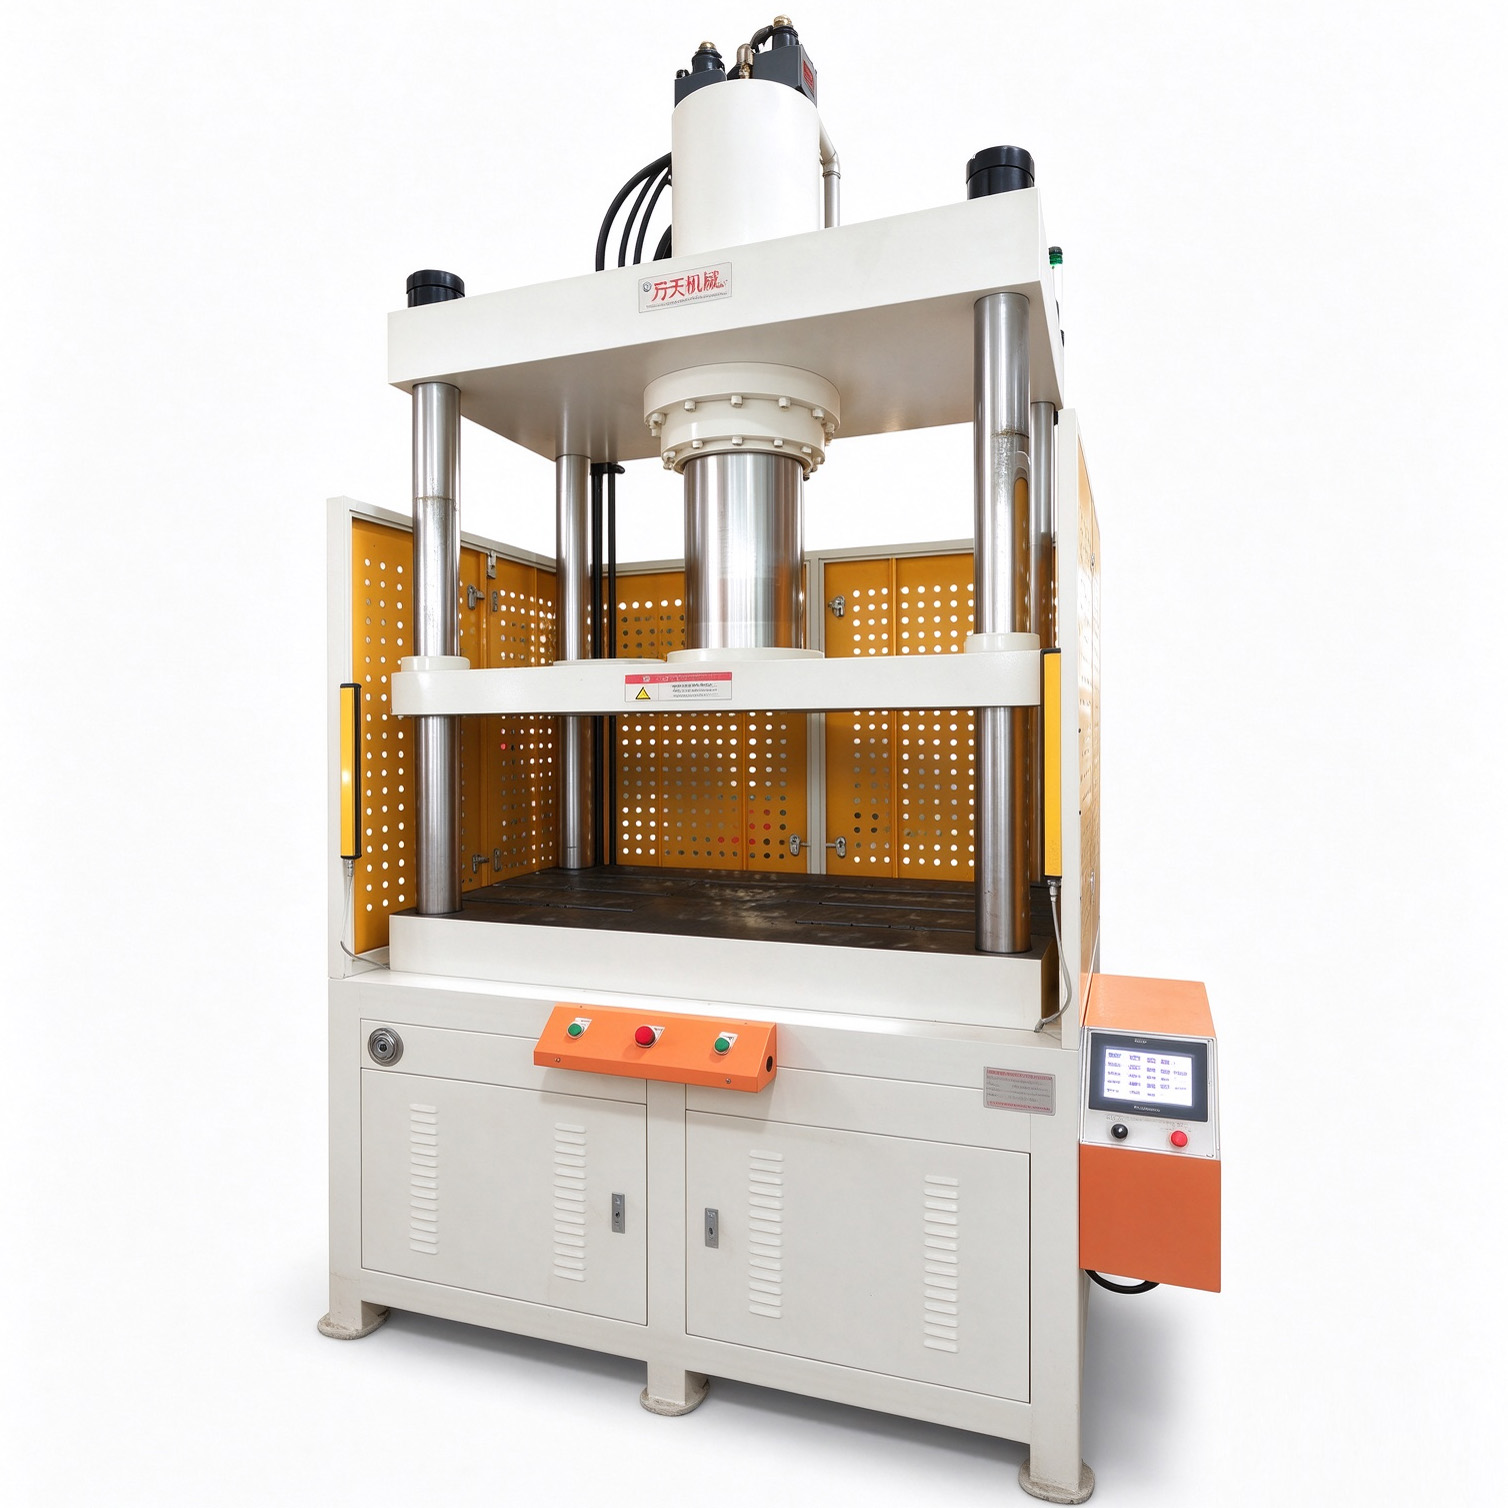
FT-105K-150T 四柱三板伺服数控液压机由东莞市方天机械设备有限公司(方天机械)生产制造,公称力 1500 kN(150 t),液体工作压力 20 MPa。设备采用三梁四柱(上横梁、滑块、下工作台三板加四根导柱)的立式框架结构,由伺服电机驱动液压泵提供压力油,配合数控系统对压力、位移和速度进行设定、控制与显示,可完成快速下行、低速工进、保压延时、快速回程的分段动作循环。
整机配置封闭式冲孔防护门、前后门安全限位、双手启动按钮及蘑菇头急停按钮,操作方式分手动与自动两种。伺服液压机设备主要用于五金件压制、压装、切边、整形,以及复合材料、塑胶、粉末等材料的模压成型等工艺;标准配置及部分结构尺寸可按用户工艺要求作适当调整。
FT-105K-150T 四柱三板伺服数控液压机由东莞市方天机械设备有限公司(方天机械)生产制造,公称力 1500 kN(150 t),液体工作压力 20 MPa。设备采用三梁四柱(上横梁、滑块、下工作台三板加四根导柱)的立式框架结构,由伺服电机驱动液压泵提供压力油,配合数控系统对压力、位移和速度进行设定、控制与显示,可完成快速下行、低速工进、保压延时、快速回程的分段动作循环。
整机配置封闭式冲孔防护门、前后门安全限位、双手启动按钮及蘑菇头急停按钮,操作方式分手动与自动两种。伺服液压机设备主要用于五金件压制、压装、切边、整形,以及复合材料、塑胶、粉末等材料的模压成型等工艺;标准配置及部分结构尺寸可按用户工艺要求作适当调整。
整机结构与外观。设备由上横梁、滑块(活动横梁)、下工作台三板和四根镀铬导柱组成框架,主油缸安装于上横梁上方,活塞杆与滑块连接,滑块沿导柱上下运动。机身以白色为主色,前后两侧配置黄色冲孔防护门,门体可开启,冲孔结构兼顾通风散热与内部观察。
操作与显示。机身正面配置橙色按钮盒,内设两只绿色启动按钮和一只红色蘑菇头急停按钮;机身右侧为独立数控操作台,配触摸屏、手动/自动模式切换及总电源开关,屏幕用于显示和设置压力、位移等参数。
工作台与动力柜。上下工作台面开有 T 形槽,模具与工装夹具可直接锁紧固定;工作台离地高度 1000 mm,站立操作时工件取放较为方便。底部为双开门液压动力柜,内置油泵电机、油箱、阀组及电气元件,柜体面板设有油位油标和压力表,便于日常观察与维护。整机布局紧凑,动力单元与主机一体化,占用场地较小。
表1 主要技术参数
项目 | 参数 |
设备型号 | FT-105K-150T伺服数控液压机 |
结构形式 | 四柱三板(三梁四柱)伺服数控液压机 |
公称力 | 1500 kN(150 t) |
液体工作压力 | 20 MPa |
理论出力 | 150 t(压力大小可调) |
工作台面尺寸 | 左右柱内 1200 mm × 前后 800 mm |
工作台离地高度 | 1000 mm |
开口高度 | 1000 mm |
滑块(油缸)行程 | 550 mm |
闭合高度 | 450 mm |
快速下降速度 | 200 mm/s |
慢速工进速度 | 25 mm/s |
回程上升速度 | 210 mm/s |
电源 | 三相 380 V/50 Hz |
控制方式 | 触摸屏数控设定与显示,手动/自动两种模式,双手启动,急停 |
安全配置 | 前后冲孔防护门及门体安全限位、蘑菇头急停按钮 |
表2 标准配置
序号 | 配置内容 |
1 | 上下工作台面开设 T 形槽,用于模具与夹具装夹 |
2 | 调压阀,压力可调 |
3 | 绿色双手启动按钮、红色蘑菇头急停,手动/自动模式切换 |
4 | 前后冲孔防护门及门体安全限位装置 |
5 | 触摸屏显示与参数设置(压力、位移) |
6 | 下置式液压动力柜(油泵电机、油箱、阀组、电气元件) |
注:表中数据为标准配置参数,实际以随机《使用说明书》、设备铭牌及出厂检验记录为准;台面尺寸为立柱内侧有效范围,可按客户工艺要求调整。
四柱三板框架,刚性好。四根镀铬导柱导向,三板式受力结构,抗偏载能力较强,压制过程中滑块运行平稳,有利于长期保持精度。
伺服数控驱动。伺服电机驱动液压泵,压力、位置、速度可在触摸屏上设定,参数可存储调用,换产品时直接调出对应工艺参数。
分段速度控制。快速空程下行、低速工进加压、快速回程三段速度独立设定,空行程速度快以提高效率,工进速度低以保证成型质量。
压力可调。配置调压阀,输出压力在额定范围内按需调节,同一台设备可兼顾压装、压制等不同负载要求。
安全防护配置齐全。前后冲孔防护门加门体安全限位,门未关闭时不能启动下压;配合双手启动与蘑菇头急停,降低误操作风险。
工装适配方便。工作台面带 T 形槽,模具、治具可直接压板锁紧,换模、对模操作简单。
手动与自动双模式。手动模式用于对模、调试和小批量试制,自动模式用于批量生产,两种模式可随时切换。
能耗较低。伺服系统按需供油,待机时电机低速运转,避免了定量泵系统长期高压溢流造成的能量损耗,长期连续生产时用电成本相对较低。
油温上升慢,运行噪音较低。无持续溢流发热,液压油温升较缓,油液使用寿命相对延长,车间作业环境较为安静。
工艺一致性好。压力与位移采用闭环控制,同一组参数可重复调用,批次之间产品尺寸与压制效果较为统一,便于质量管控与追溯。
结构成熟,维护方便。液压管路与电气元件集中布置在下置柜体内,日常检查油位、压力及更换易损件较为方便。
通用性较强。更换模具即可完成压制、压装、切边、整形等不同工序,一机多用,可减少同类设备的重复投入。
支持定制。台面尺寸、行程、出力及辅助功能可按用户工件与工艺要求调整。
1. 压力设定与保压:设定工作压力与保压时间,保压结束后自动回程。
2. 位移控制:设定下压行程及停止位置,滑块到达设定位置后停止或转入保压。
3. 分段速度设定:快下、工进、回程速度分别设定。
4. 手动点动:可单独点动上升、下降,用于对模与调试。
5. 自动循环:双手启动后自动完成快下、工进、保压、回程整套动作。
6. 参数显示与存储:压力、位移实时显示,工艺参数可保存调用。
7. 安全联锁:防护门未关闭时不启动,按压急停即刻停止全部动作。
8. 模具装夹:T 形槽台面配合压板完成模具定位与锁紧。
设备以帕斯卡原理为基础,通过密闭容积内压力的传递放大作用力。伺服电机接收数控系统指令后驱动液压泵输出压力油,压力油经阀组按动作需要进入主油缸的上腔或下腔:进入上腔时推动活塞杆带动滑块下行,进入下腔时推动滑块回程。系统额定液体工作压力为 20 MPa,通过油缸有效面积与压力共同形成 150 t 的公称力。
动作过程分为四段。快下段,滑块以较快速度空程下行,缩短空行程时间;接近工件时按设定位置自动切换为工进段,以 25 mm/s 的低速对工件均匀加压;到达设定压力或位置后进入保压段,按设定时间保持压力,使材料充分成型或压装到位;保压结束后阀组换向,压力油进入下腔,滑块以较快速度回升至上限位,完成一次循环。
数控系统在循环中持续采集压力传感器与位移传感器的反馈信号,与设定值比较后调节伺服泵的流量与输出压力,形成闭环控制,使每次循环的压力与位置保持在设定范围内。
(一)场地与基础
设备应安装在平整、硬化的混凝土地面上,地面承载力需同时满足设备自重与工作时产生的载荷,地面水平度满足设备调平要求。就位后用垫铁或地脚螺栓找平固定,避免机身倾斜导致导柱受力不均。长期连续压制或加装较重模具时,宜按设备基础图设置混凝土承重基础。
(二)供电与接地
接入稳定的三相 380 V/50 Hz 电源,电源容量、进线电缆与空气开关规格按设备铭牌及电气图配置。设备必须可靠接地,接地电阻符合电气安全规范;建议设置独立断路器,并避免与大功率冲击性负载共用同一回路。
(三)空间与通风
设备四周预留不小于 800 mm 的操作与检修空间,前方留出工件取放和模具装卸位置;上方预留足够的行程与吊装空间,不得有管路、钢架等干涉滑块升降。作业区域通风良好,避免阳光直射触摸屏。
按《使用说明书》指定牌号加注抗磨液压油,油位保持在油标上下刻度之间;首次使用前应清洁油箱与吸油口,加油须经滤油装置,防止杂质进入液压系统。
安装完成后检查各连接件紧固情况、液压管路有无渗漏、电气接线是否正确,确认防护门限位与急停按钮动作有效。随后进行空载试运行,观察滑块升降是否平稳、限位是否准确、有无异常声响,确认正常后再进行负载试压。
从工艺上看,设备可用于五金件冲压、拉伸、弯曲、压印与切边,轴类与板材的校直整形,电机轴承、轴套等零部件的压装装配,铝镁合金压铸件的切边去毛刺,以及粉末冶金压坯、复合材料与碳纤维压合、EVA 与泡棉压型、硅胶与橡胶模压、塑胶件整形、新能源绝缘材料压合等工序;加装加热板后还可用于热压成型。
从配套行业看,适用于五金加工、模具制造、复合材料、塑胶制品、电子零部件、汽车零部件及新能源材料等生产场景。
具体工艺能否适用,需结合工件材质、成型面积、所需压力及模具结构核算后在设备额定范围内确定,必要时先行试压验证。
(一)作业前检查
操作人员须经培训合格后上岗,作业时穿戴好劳动防护用品。开机前检查急停按钮、防护门及门体安全限位是否灵敏有效,检查液压油油位、管路有无渗漏,核对触摸屏内的压力与行程设定是否与当前工艺相符。
确认工作台面无杂物、无人员在压区内,先空载试运行 2 至 3 次,观察升降动作、限位停止与压力显示是否正常,无异常后方可放置工件。
自动模式下须双手同时按下两只启动按钮,设备才启动下压;不得单手启动,也不得用工具或重物压住启动按钮。运行中严禁将手或身体任何部位伸入滑块下方的工作区域;需要调整模具、清理工件时,应切换到手动模式并停机后进行。防护门未关闭或限位失效时设备不得启动,不得短接或屏蔽限位装置。
作业中如出现异响、漏油、压力异常、滑块下滑等异常情况,应立即按下急停按钮并切断电源,排查处理后方可继续使用,不得带故障运行。
作业结束将滑块停在上限位,退出自动循环,关闭液压系统与总电源,清理工作台面及周边废料。按保养周期检查油位、油质、滤芯及各连接部位,保持设备清洁,导轨与导柱表面定期涂油防锈。
严禁超压、超行程使用;严禁拆除、短接安全防护门、限位装置和急停按钮;严禁在设备运行时打开防护门或将身体伸入压区;严禁未经培训人员独立操作;严禁在液压系统带压状态下拆卸管路与接头。
1. 接通三相 380 V 电源,打开操作台总电源开关,触摸屏进入操作界面,确认油压表与油位正常。
2. 在触摸屏内设定下压行程、工进切换位置、工作压力、保压时间及快下、工进、回程速度,设定后保存参数。
3. 选择运行模式:手动模式用于对模与调试,自动模式用于批量生产。
4. 将模具装夹到位,放置工件并与模具对正,确认压区内无杂物、防护门已关闭。
5. 自动模式下双手同时按下两只绿色启动按钮,设备自动完成快速下行、低速工进、保压计时、自动回程。
6. 一次循环结束后取出成品,放入新工件,再次双手启动即可连续作业。
7. 遇紧急情况直接按下红色蘑菇头急停按钮,设备立即停止动作;排除故障后沿箭头方向复位急停按钮,重新进行初始化后再开机。
FT-105K-150T 四柱三板伺服数控液压机、150T 四柱伺服油压机、150 吨四柱三板伺服液压机、伺服数控四柱压力机、四柱三板伺服成型油压机